 0086-15068518279 (kineski)/001-5416026691 (engleski)


 U
Standardna CNC cilindrična brusilica navedena je za osovinu s klinovima, a prva je serija ispala s prihvatljivom zaobljenošću, ali s bokom zuba koji nije prošao pregled. Sve je bilo u redu s postoljem stroja ili sjekirama za dovod. Problem je bio u tome kako se brusna ploča susreće s izratkom. Brušenje oblika znači dotjerivanje kotača u oblik koji je potreban dijelu i dopuštanje da taj oblikovani kotačić izravno reže profil. Kad god geometrija dijela mora proizaći iz konture kotača, a ne iz interpolacije osi, imate posla s brušenjem oblika, a način na koji specificirate stroj mijenja se s tim.
Što brušenje oblika zapravo znači u radnji
Konvencionalna cilindrična brusilica tretira kotač kao običan cilindar i gradi oblik dijela od rotacije obratka, hoda stola i uvlačenja glave kotača. Brušenje oblika preokreće tu logiku. Kotač se oblači u konturu koja je komplement značajki koja se proizvodi, bilo da je to žlijeb, oblik navoja, radijus ili ekscentrični profil, a zatim se ubacuje ravno u rad. Ako je kotač dovoljno širok, jedan aksijalni korak od jedne širine kotača reproducira cijeli profil na dijelu.
Slijede dvije praktične posljedice. Prvo, vrijeme ciklusa postaje daleko manje osjetljivo na složenost profila, jer se oblik stvara u jednom zahvatu, a ne aproksimira nekoliko osi koje se pomiču u nizu. Drugo, točnost profila postaje ogledalo točnosti obrade kotača. Ako se valjak za obradu istroši za 0,005 mm, obradak će vjerno reproducirati tih 0,005 mm bez obzira na to koliko dobar je ostatak stroja. Brušenje uranjanjem , gdje se kotač pomiče okomito na rad umjesto da putuje duž njega, najprirodniji je način uvlačenja za ove profile jer je širina kotača već usklađena sa značajkom.
Kompromis između brušenja oblika i interpoliranog brušenja
Interpolirano brušenje koristi obični cilindrični kotač, ponekad s kontaktom samo u jednoj točki, i hoda ga duž programirane staze za generiranje konture. Fleksibilan je: promijenite program i imate novi oblik, bez dressing role po narudžbi. Za blage lukove i rijetka presjedanja, to je obično jeftinija ruta.
Ravnoteža se usmjerava prema brušenju oblika kada je element uski, dubok i ponavlja se u volumenu. Prođite kroz ove točke redom:
- Veličina serije. Ako se isti profil ponavlja tisućama puta, trošak role za dresiranje brzo se amortizira. Na narudžbi od pedeset komada ne.
- Širina i dubina profila. Uski prorezi, mali radijusi i oblici zuba pogoduju oblikovanom kotaču. Široke, plitke obline rijetko opravdavaju jednu.
- Mogućnost odijevanja. Ako je samu rolu teško proizvesti do potrebne točnosti, interpolacija je sigurnija specifikacija.
- Učestalost promjene. Prodavaonice s velikom količinom mješavina i malim količinama obično su bolje opslužene interpolacijom u kombinaciji s CNC obradom.
 CNC stroj za cilindrično brušenje serije MK/MAK Naš visokoprecizni CNC stroj za brušenje cilindra dizajniran je za proizvodna okruženja koja zahtijevaju ekstremnu točnost dimenzija i besprijekornu završnu obradu površine. ... Pogledajte proizvod →
Ono što stvarno određuje točnost i završnu obradu oblika
Obrada kotača, temelj cijelog procesa
Dva su osnovna načina oblačenja. Formirani dijamantni valjak utiskuje fiksnu konturu u kotač ili dijamantni alat montiran na CNC briše profil točku po točku dok rotacijska os indeksira kotač. Obrada valjaka je brza i vrlo ponovljiva od jednog ciklusa obrade do drugog, što odgovara masovnoj proizvodnji. CNC obrada u jednoj točki je fleksibilnija i može slijediti proizvoljne programe profila, ali je ciklus sporiji i uvelike ovisi o točnosti pozicioniranja rotacijskih osi.
Bez obzira koji se način odabere, interval dotjerivanja treba postaviti prema broju komada, a ne prema obrascu smjene. Ostakljenje i zatupljivanje brzo pomiču profil, a učinak se prvo očituje u najužem, najdubljem dijelu forme.
Isporuka rashladne tekućine i uklanjanje strugotina
Kontaktni luk kod brušenja oblika mnogo je širi nego kod običnog cilindričnog brušenja, a većina proizvedene topline nalazi se unutar tog uskog šava. Rashladno sredstvo teško dolazi do zone rezanja jer oblik stvara ograničeni razmak između ploče i obratka, posebno na većim dubinama rezanja. To zapravo rješavaju visokotlačne mlaznice usmjerene izravno u kontaktni luk, s odgovarajućim protokom i čistom filtracijom. Nedovoljno hlađenje dovodi do izgaranja, kaljenja površine i pomaka oblika, a te je nedostatke kasnije najteže pronaći.
Rukovanje strugotinama zaslužuje istu pažnju. Brušenje oblika proizvodi dulje, kontinuiranije strugotine, a slabo filtrirana rashladna tekućina odvest će ih ravno natrag u zonu brušenja.
Strukturna krutost, toplinska stabilnost i pregled
Formno brušenje zahtijeva veću normalnu silu od konvencionalnog cilindričnog brušenja, jer je kotač u kontaktu preko puno veće širine odjednom. Ležaj, vreteno glave kotača i stražnja osovina moraju apsorbirati to opterećenje bez otklona. Stroj s izvrsnom statičkom geometrijom, ali nedovoljnom dinamičkom krutošću će proizvesti profil koji varira duž duljine dijela. Toplinski drift je druga polovica istog problema: vreteno koje počinje hladno i zagrijava se kroz pomak pomiče profil za mikrone kako dan odmiče.
Tamo gdje su tolerancije male, mjerenje u procesu je vrijedno ulaganja. Hvata istrošeni profil dok je serija još u tijeku, a ne nakon što su dijelovi pregledani izvan mreže.
 Visoko precizni CNC stroj za brušenje cilindra Naš visokoprecizni CNC stroj za brušenje cilindra dizajniran je za industrijska okruženja koja zahtijevaju ekstremnu točnost dimenzija, ponovljivost ispod mikrona i fla... Pogledajte proizvod →
Vrste dijelova koji odgovaraju obliku brušenja
Proces je najbolji na dijelovima s fiksnim poprečnim presjekom, uskim značajkama i ponovnim zahtjevima:
- Osovine s klinovima i osovine motora, gdje su utori izrezani u jednom zahvatu umjesto glodanja zub po zub.
- Navoji, vodeći vijci i puži, gdje je oblik navoja zajamčen obrađenim kotačem, a ne putanjom alata.
- Broševi i dugi alati za rezanje, gdje ravnost i konzistentnost profila moraju ostati preko cijele dužine.
- Bregovi, radijusi i ugala koljenastog vratila, konture koje obično cilindrično brušenje može aproksimirati samo interpolacijom s više osi.
- Role, uključujući one za koje su potrebni okrunjeni, konkavni ili CVC profili generirani obradom u zatvorenoj petlji, točka po točka.
Neki graditelji rješavaju ovaj posao namjenskim platformama, kao što je visokoprecizno CNC profilno cilindrično brušenje sustavi u kojima su os obrade i kontrolna rezolucija specificirane prema toleranciji profila dijela, a ne kompenzirane naknadno.
Kada dio treba nekoliko značajki tla u jednoj postavci, na primjer vanjski promjer plus rame, ili ojačanu osovinu s vanjskom i unutarnjom površinom, stroj koji kombinira operacije obično pobjeđuje dva jednonamjenska stroja. Manje postavki znači manje promjena podataka, a samo to poboljšava dosljednost profila.
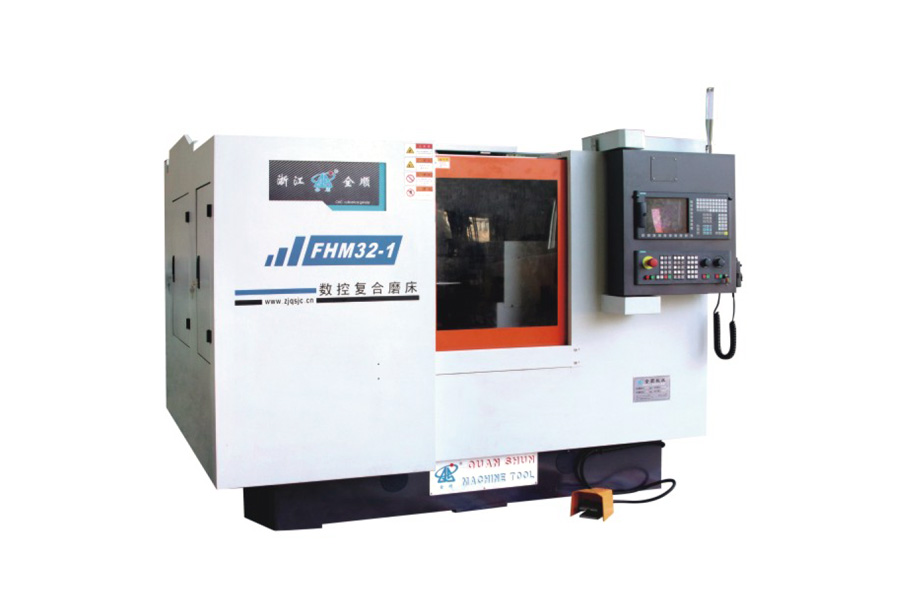 CNC stroj za brušenje spojeva CNC složeni stroj za brušenje vrhunsko je višezadaćno rješenje projektirano za visokopreciznu obradu složenih izradaka s jednom postavkom. Opremljen sa h... Pogledajte proizvod →
Što provjeriti prije kupnje stroja za brušenje oblika
Uobičajeno je pronaći sposobnost brušenja oblika koja se navodi u specifikacijskom listu, a koja se nikada ne materijalizira na oštrici. Točke u nastavku su one koje odlučuju o stvarnoj izvedbi.
| Zahtjev | Što potvrditi | Zašto je važno |
|---|---|---|
| Tolerancija profila | Kako se cifra definira i mjeri i citira li se vruća ili hladna | Točnost profila slijedi točnost obrade, tako da mjerna osnova odlučuje o klasi stroja |
| Sustav odijevanja | Formirani valjak ili CNC s jednom točkom, plus rezolucija rotacijske osi | Postavlja kompromis između fleksibilnosti prijelaza i ponovljivosti profila |
| Rashladno sredstvo i filtracija | Tlak mlaznice, brzina protoka, stupanj filtracije i položaj mlaznice | Loša pokrivenost uzrokuje spaljivanje i izobličenje uskih oblika prije nego što se dosegne bilo koja druga granica |
| Strukturna krutost | Normalni kapacitet sile pri najvećoj širini kotača i dubini rezanja | Nedovoljna krutost uzrokuje konus i pomicanje profila duž obratka |
| Metoda pregleda | Mjerenje u procesu, ručni mjerači ili offline CMM rutina | Određuje koliko brzo se otkriva istrošenost kotača prije nego što stigne do dijela |
| Vrijeme promjene | Vrijeme je za zamjenu zavoja i ponovno uspostavljanje datuma | Izravno ograničava učinak koji se može postići u proizvodnji s velikim brojem mješavina i malom količinom |
Stvarni trošak, kapacitet i rizik kupnje
Novac u brušenju forme troši se u radu, a ne u nabavi. Tri broja odlučuju hoće li se proces isplatiti:
- Vijek trajanja valjka za izravnavanje ili dijamantnog alata i koliko dugo traje zamjena.
- Dubina obrade po ciklusu, koja postavlja koliko se kotača troši tijekom proizvodne serije.
- Omjer vremena obrade i vremena mljevenja, koji odlučuje je li navedeni ciklus moguće postići.
Najčešća pogreška pri kupnji je kupnja stroja na temelju njegovih idealnih mogućnosti točnosti, dok se specificira rashladna tekućina i paket filtracije na najnižoj prihvatljivoj razini. Taj će stroj izrezati točan profil tijekom probe prihvaćanja, a zatim će se povući kada proizvodnja započne i intervali obrade se skrate. Drugi rizik je podcjenjivanje promjene. Ako zamjena role i ponovno datiranje traje pola smjene, trgovina koja dva puta tjedno mijenja profile teško će povratiti uloženo, koliko god stroj bio točan na papiru.
Brušenje oblika zaslužuje svoje mjesto pod određenim uvjetima: profil mora doći s kotača, serija je dovoljno velika da amortizira alat, rashladno sredstvo i sustav filtracije mogu podržati širok kontaktni luk, a rutina obrade i inspekcije može ići u korak s proizvodnjom. Kada sva četiri izdrže, proces reproducira složene konture u kraćim ciklusima nego što to može učiniti višeosna interpolacija. Kada jedan od njih nedostaje, konvencionalna cilindrična brusilica s CNC obradom često je iskrenija specifikacija, a reći tako rano jeftinije je nego otkriti je u prvoj proizvodnoj seriji.


