 0086-15068518279 (kineski)/001-5416026691 (engleski)


 U
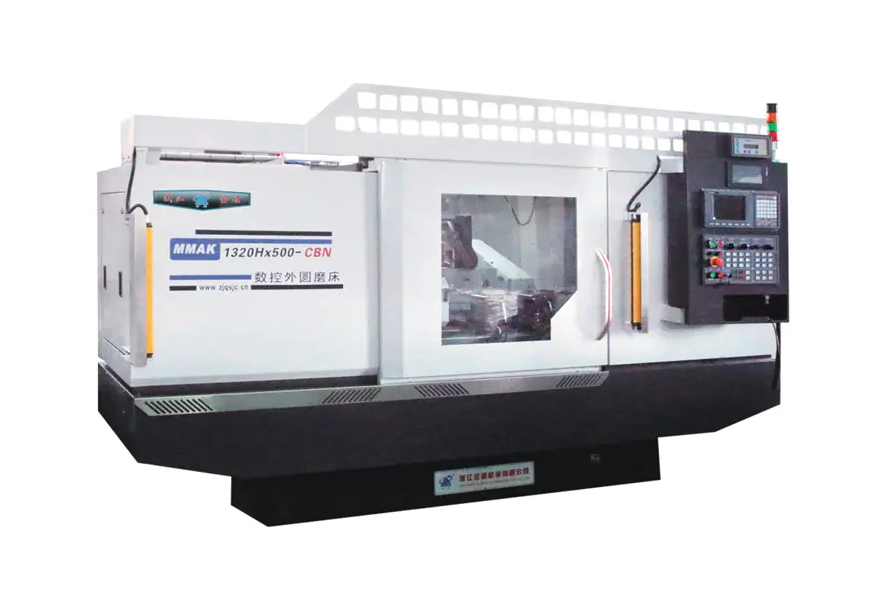
Prilikom ocjenjivanja a CNC cilindrična brusilica , najkritičnije značajke kojima treba dati prioritet su submikronska točnost pozicioniranja, statička i dinamička krutost stroja i sofisticirani CNC sustav upravljanja sposobni upravljati složenom interpolacijom. Stroj visokih performansi mora isporučiti nisku površinsku obradu (Ra). 0,1 μm do 0,4 μm dosljedno uz održavanje strogih dimenzijskih tolerancija, često unutar ±0,001 mm . Osim osnovnih specifikacija, integracija povratnih ljestvica visoke razlučivosti, termički stabilnog lijevanja i intuitivnog razgovornog programiranja definira razliku između standardne brusilice i visokopreciznog proizvodnog sredstva.
Strukturni integritet i toplinska stabilnost
Temelj svake operacije preciznog brušenja je postolje stroja. Bez stabilne baze, sve elektronske kompenzacije samo su "flasteri" za mehaničke nedostatke.
Karakteristike prigušivanja baze
Moderno CNC cilindrična brusilicas često koristiti Granitan® (polimerbeton) ili visokovrijedno Meehanite lijevano željezo . Polimer beton nudi do 10 puta bolje prigušivanje vibracija od tradicionalnog sivog lijeva, koji je neophodan za postizanje zrcalnih završetaka i produljenje životnog vijeka kotača. Vibracije tijekom procesa brušenja dovode do tragova klepetanja, koji su primarni uzrok odbačenih dijelova u industrijama visoke preciznosti poput zrakoplovne ili medicinske proizvodnje.
Kontrola toplinskog pomaka
Mljevenje stvara značajnu toplinu. Ključna značajka koju treba tražiti je a simetričan dizajn kreveta stroja i glave. Ovo osigurava da se svako toplinsko širenje događa ravnomjerno, smanjujući utjecaj na poravnanje središnje linije. Nadalje, potražite strojeve s tom značajkom rashlađeni rashladni sustavi koji cirkuliraju kroz kućište vretena i ležaj kako bi održali konstantnu radnu temperaturu unutar ±0,5°C ambijentalnog okruženja.
Sustavi vretena visoke preciznosti
Vreteno glave točka je srce brusilice. Njegova rotacijska točnost izravno diktira okruglost i kvalitetu površine izratka.
Hidrostatski vs. kotrljajući ležajevi
Morate se odlučiti između hidrostatskih ležajeva i visokopreciznih ležajeva protiv trenja (kotrljajućih). Hidrostatska vretena lebdite osovinu na tankom sloju ulja, što rezultira nulti kontakt metal-metal i gotovo beskonačni život. Nude iznimnu točnost odstupanja (često manje od 0,0001 mm ). Suprotno tome, visokoprecizni keramički kuglični ležajevi poželjni su za primjene pri velikim brzinama gdje su krutost i lakoća održavanja prioritet.
Svestranost radne glave
Ključna značajka za univerzalno CNC cilindrična brusilicas je a zakretna radna glava (B-os) . Potražite pogonske glave motori s izravnim pogonom . Izravni pogon eliminira zazor od zupčanika ili remena, omogućujući interpolaciju C-osi visoke rezolucije. Ovo je kritično za "neokruglo" brušenje (npr. ekscentri, probojci ili ekscentrične osovine).
| Značajka | Hidrostatski ležajevi | Precizni kotrljajući ležajevi |
|---|---|---|
| Preciznost odstupanja | < 0,1 µm | 0,5 - 1,0 µm |
| Prigušivanje vibracija | Izvrsno | Umjereno |
| Održavanje | Niska (bez trošenja) | Potrebna zamjena |
CNC softver za upravljanje i programiranje
Inteligencija stroja nalazi se u njegovom sustavu upravljanja. Mlinac je sposoban onoliko koliko je sposoban softver koji ga pokreće.
Razgovorno sučelje
Napredne CNC brusilice konverzacijska programska sučelja . To operaterima omogućuje unos dimenzija dijelova, vrste materijala i željene završne obrade izravno u GUI bez potrebe za pisanjem ručnog G-koda. Ovo smanjuje vrijeme postavljanja za do 50% za složene dijelove. Potražite softver koji uključuje ugrađeni praćenje sudara kako bi zaštitili skupo vreteno i obradak tijekom početnog rada.
Tehnologija linearnog motora
Za visokodinamičke aplikacije, linearni motori na X i Z osi su superiorniji od tradicionalnih kugličnih vijaka. Linearni motori pružaju veće stope ubrzanja i eliminiraju mehanički zazor. U kombinaciji sa staklenim ljestvicama visoke rezolucije (npr. Rezolucija 0,05 μm ), stroj može postići ponovljivost pozicioniranja koju kuglični vijci ne mogu postići tijekom dugih razdoblja uporabe.
Automatizirano dotjerivanje i mjerenje u procesu
Kako bi se postigla dosljedna masovna proizvodnja, CNC cilindrična brusilica mora biti u stanju automatski kompenzirati istrošenost kotača i varijaciju dijelova.
- Automatsko dotjerivanje kotača: CNC bi trebao kontrolirati ciklus obrade, koristeći dijamantne diskove ili obrade s jednom točkom. Napredni sustavi uključuju Senzori akustične emisije (AE). koji otkrivaju "prvi dodir" između alata i kotača, smanjujući količinu uklonjenog abraziva i produžujući vijek trajanja kotača.
- Mjerenje u procesu: Mjerna sonda ili "jump-on" mjerač omogućuje CNC-u mjerenje dijela dok se melje . Sustav automatski prilagođava završno mljevenje na temelju podataka u stvarnom vremenu kako bi kompenzirao toplinski pomak ili otklon kotača, osiguravajući da je svaki dio u seriji identičan.
- Kontrola praznine: Ova značajka koristi AE senzore za otkrivanje kada se kotač sprema dodirnuti izradak, omogućujući stroju da se trenutno prebaci s brzog pristupa na fino uvlačenje, eliminirajući "zračno brušenje" i skraćujući vrijeme ciklusa za 10% do 20% .
Konfiguracije s više kotača i univerzalne mogućnosti
Fleksibilnost je glavni trend u CNC cilindrično brušenje , posebno za radionice koje rade s različitim geometrijama dijelova.
Turret Wheelheads
Potražite strojeve opremljene s automatska zakretna glava kotača (turret) . Ovi tornjevi mogu držati više kotača—na primjer, jedan za vanjsko brušenje, jedan za unutarnje brušenje i treći za čeono brušenje. Upravljan CNC-om Kupola osi B može rotirati u traženi položaj s velikom ponovljivošću (npr. ±1 lučna sekunda ), omogućujući da dio bude potpuno dovršen u a pojedinačna postavka . Time se eliminiraju pogreške nastale prilikom ponovnog stezanja dijela.
Nastavci za unutarnje brušenje
Čak i ako je vaš primarni fokus brušenje OD (vanjskog promjera), imajte okretnu ili postavljenu na revolversku glavu Vreteno za unutarnje brušenje (ID). je a significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Značajke zaštite okoliša i sigurnosti
Brušenje velikom brzinom stvara finu maglu i potencijalne opasnosti kojima se mora upravljati dizajnom stroja.
- Cijeli prilog: Visokokvalitetna CNC brusilica treba biti potpuno zatvorena kako bi zadržala sprej rashladne tekućine i prašinu od brušenja. Ovo nije samo zbog čistoće; bitno je za integrirani sustavi za ekstrakciju magle učinkovito raditi.
- Sustavi za suzbijanje požara: Ako koristite rashladna sredstva na bazi ulja za visokoprecizne završne radove, integrirani CO2 ili suhi kemijski sustav za suzbijanje požara je a mandatory safety feature.
- Ergonomsko opterećenje: Za ručni ili poluautomatski utovar, visina stola i razmak od vrata trebaju omogućiti lak pristup. Za potpuno automatiziranu proizvodnju, stroj bi trebao biti "spreman za robota" sa standardiziranim sučeljima (npr. Profibus ili Ethernet) i automatiziranim vratima.
Konačna kontrolna lista za odabir
Kada finalizirate svoj izbor, provjerite sljedeće specifikacije prema vašim najzahtjevnijim zahtjevima za dijelove:
- Maksimalna udaljenost između središta: Osigurajte 20% međuspremnika na svom najdužem dijelu.
- Zamah preko stola: Provjerite odgovara li dio najvećeg promjera plus razmak za mjerač.
- Promjer kotača: Veći kotači (npr. 500 mm) traju dulje i održavaju površinsku brzinu bolje od manjih kotača.
- CNC rezolucija: Tražite 0,0001 mm mogućnost povećanja u upravljačkom softveru.
- Dizajn konja: A fino podesivi stražnji dio (za korekciju konusa) vitalan je za točnost duge osovine.


