 0086-15068518279 (kineski)/001-5416026691 (engleski)


 U
Kada se uspoređuju NC (numeričko upravljanje) i CNC (računalno numeričko upravljanje) sustavi brušenja, CNC cilindrične brusilice predstavljaju odlučujući skok u preciznosti, ponovljivosti i učinkovitosti proizvodnje . Za proizvođače koji zahtijevaju niske tolerancije—često unutar ±0,001 mm—i dosljedan učinak u velikim količinama, CNC cilindrične brusilice nisu samo nadogradnja; oni su operativna okosnica koja premošćuje jaz između naslijeđenih NC sustava i potpuno automatizirane moderne proizvodnje.
Razumijevanje onoga što razdvaja ove dvije tehnologije – i zašto CNC cilindrične brusilice zauzimaju tako ključnu ulogu – pomaže inženjerima i timovima za nabavu da donose informirane odluke o ulaganju u opremu i dizajnu procesa.
NC vs CNC: Što se zapravo razlikuje ispod haube
NC sustavi rade s unaprijed izbušenom trakom ili fiksnim sekvencijalnim uputama. Nakon što se program učita, stroj ga izvršava bez povratne informacije ili samoispravljanja. CNC sustavi, nasuprot tome, koriste kontroler temeljen na mikroprocesoru koji kontinuirano digitalno čita, prilagođava i pohranjuje programe. Ova arhitektonska razlika ima duboke praktične posljedice.
| Značajka | NC sustav | CNC sustav |
|---|---|---|
| Pohrana programa | Bušena traka / fiksni slijed | Digitalna memorija (neograničeni programi) |
| Povratne informacije u stvarnom vremenu | Nijedan | Kontinuirana povratna sprega senzora |
| Podešavanje parametara | Potrebno je ručno ponovno programiranje | Uređivanje na zaslonu za nekoliko sekundi |
| Kontrola osi | Obično 2-osni | 2 do 5 osi istovremeno |
| Ponovljivost | ±0,01 mm tipično | ±0,001 mm ili bolje |
| Ovisnost o operateru | visoko | Niska do umjerena |
Konkretno kod cilindričnog brušenja, te se razlike izravno prevode u kvalitetu završne obrade površine, točnost dimenzija i vrijeme promjene—tri metrike koje definiraju profitabilnost u preciznoj proizvodnji.
zašto CNC cilindrične brusilice Zauzmite kritičnu sredinu
CNC cilindrične brusilice nalaze se na sjecištu visokopreciznih ručnih zanatskih i potpuno automatiziranih proizvodnih linija. Dovoljno su sofisticirani za rukovanje složenim geometrijama - konusno brušenje, osovine s više promjera, oblici navoja - a opet dovoljno fleksibilni da se reprogramiraju za novi radni komad u roku od nekoliko minuta, a ne sati.
Ta je fleksibilnost ključna vrijednost. Razmislite o radionici koja proizvodi svemirske osovine u serijama od 50 do 200 jedinica. NC brusilica bi zahtijevala fizičku rekonfiguraciju i potencijalno kvalificiranog tehničara za postavljanje za svaki novi broj dijela. CNC cilindrična brusilica dohvaća spremljeni program, pokreće automatski ciklus dotjerivanja kotača i započinje proizvodnju— smanjujući vrijeme postavljanja s 2–4 sata na manje od 30 minuta u mnogim stvarnim aplikacijama.
Ključne mogućnosti procesa koje NC ne može usporediti
- Mjerenje u procesu: Aktivno mjerenje tijekom brušenja omogućuje kontroleru da automatski kompenzira istrošenost kotača, održavajući promjer unutar tolerancije bez intervencije operatera.
- Automatsko dotjerivanje kotača: CNC kontroleri izvršavaju rutine obrade u programiranim intervalima, osiguravajući dosljednu geometriju kotača i završnu obradu površine tijekom cijele proizvodnje.
- Ciklusi brušenja u više koraka: Grubi, poluzavršni i završni prolazi s različitim brzinama napredovanja mogu se programirati kao jedan automatski ciklus, optimizirajući i brzinu skidanja materijala i konačnu kvalitetu površine.
- Složeno konturno brušenje: Istovremena interpolacija X i Z osi omogućuje izradu zakrivljenih ili profiliranih površina koje su geometrijski nemoguće na standardnom NC stroju.
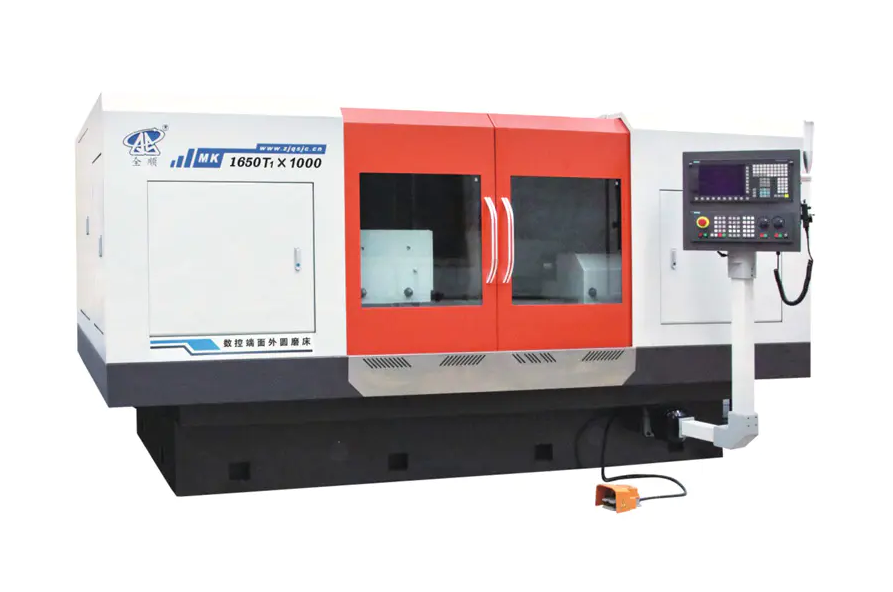
Mjerila preciznosti: Što CNC cilindrično brušenje Zapravo postiže
Preciznost nije apstraktna tvrdnja - ona je mjerljiva, a brojevi su važni kada se specificiraju komponente za ležajeve, hidrauličke cilindre, mjenjače ili osovine turbina.
- Tolerancija dimenzija: CNC cilindrične brusilice proizvodnog razreda rutinski postižu tolerancije promjera od IT5 (približno ±0,001 mm na osovini od 50 mm), a vrhunski sustavi dostižu IT4 ili IT3 u kontroliranim okruženjima.
- Završna obrada površine: Ra vrijednosti od 0,2–0,4 µm standardne su u završnom brušenju; s fino zrnatim kotačima i kontroliranim parametrima, Ra ispod 0,1 µm je moguće postići.
- Zaobljenost: CNC sustavi s hidrostatskim vretenima radne glave mogu postići pogreške okruglosti ispod 0,2 µm — što je kritično za brušenje prstena ležaja.
- Cilindričnost: Na radnom komadu duljine 500 mm moguća su odstupanja cilindričnosti od 1–3 µm uz odgovarajuću kalibraciju stroja i toplinsku kompenzaciju.
Za usporedbu, NC cilindrične brusilice obično daju tolerancije u rasponu IT7–IT6, što je dovoljno za opće mehaničke komponente, ali nedovoljno za precizne ležajeve, komponente za ubrizgavanje goriva ili osovine medicinskih uređaja.
Industrije Gdje CNC cilindrične brusilice Ne može se pregovarati
Nekoliko sektora ovisi o CNC cilindričnom brušenju kao koraku ključnom za proces, a ne kao pogodnosti:
Komponente pogonskog sklopa automobila
Bregaste osovine, radilice, osovine mjenjača i ABS senzorski prstenovi zahtijevaju brušenje na IT5 ili bolje, s površinskom obradom ispod 0,4 µm Ra. Dobavljači automobilske industrije velike količine obično pokreću CNC cilindrične brusilice u automatiziranim ćelijama, postižući vremena ciklusa ispod 90 sekundi po dijelu za osovine srednjeg promjera.
Zrakoplovstvo i obrana
Aktivatori stajnog trapa, korijenski oblici turbinskih lopatica i hidraulički ventili zahtijevaju i iznimnu preciznost i potpunu sljedivost procesa. CNC sustavi pružaju digitalni revizijski trag—bilježenje stvarnih brzina dodavanja, intervala obrade i podataka mjerenja u procesu—što zahtijevaju standardi kvalitete u zrakoplovstvu.
Proizvodnja ležajeva
Brušenje unutarnjeg i vanjskog prstena za precizne ležajeve (grade ABEC 5, 7 i 9) predstavlja možda najzahtjevniju primjenu za cilindrično brušenje. ABEC 7 ležajevi zahtijevaju okruglost unutar 2,5 µm i tolerancije promjera od ±2,5 µm—ostvarivo samo s CNC sustavima opremljenim aktivnim mjerenjem i postoljima strojeva prigušenim vibracijama.
Proizvodnja medicinskih uređaja
Osovine kirurških instrumenata, drške ortopedskih implantata i komponente zubnih nasadnika brušeni su od legura titana i nehrđajućeg čelika do tolerancija od ±0,005 mm ili čvršćih. Zahtjevi za biokompatibilnost dodatno zahtijevaju površine bez srha i ogrebotina—rezultati koji u potpunosti ovise o preciznim, ponovljivim parametrima CNC brušenja.
CNC cilindrična brusilica Konfiguracije: Usklađivanje vrste stroja s aplikacijom
Nemaju sve CNC cilindrične brusilice istu svrhu. Svaka od glavnih konfiguracija cilja na specifične geometrije obratka i proizvodne scenarije:
| Vrsta stroja | Vrsta obratka | Tipična primjena |
|---|---|---|
| Univerzalni OD/ID brusilica | Vanjski i unutarnji promjer | Radne radnje, prototip, mješovita proizvodnja |
| CNC brusilica bez središta | Šipke, igle, valjci (nisu potrebni centri) | visoko-volume pin and roller production |
| CNC brusilica bregaste/radilice | Višekrake ili ekscentrične osovine | Komponente automobilskog motora |
| CNC brusilica za navoje | Osovine s navojem, vodeći vijci | Precizni vodeći vijci, kuglaste osovine |
| CNC brusilica za uranjanje | Kratke karakteristike specifičnog promjera | Sjedišta ležajeva, brušenje rukavca |
Odabir pogrešne konfiguracije—na primjer, korištenje univerzalne OD brusilice za primjenu velikog volumena bregastog vratila—rezultira vremenima ciklusa dva do tri puta duljim od namjenske CNC brusilice bregastog vratila s interpolacijom C-osi.
Kritični operativni čimbenici koji određuju rezultate CNC brušenja
Posjedovanje CNC cilindrične brusilice ne jamči automatski preciznost. Potrebno je upravljati s nekoliko operativnih varijabli kako bi se izdvojila puna sposobnost stroja:
Toplinska stabilnost
Brušenje stvara toplinu koja uzrokuje širenje obratka i okvira stroja. Promjena temperature od samo 1°C u čeličnom vratilu dugom 300 mm uzrokuje promjenu dimenzija od približno 3,5 µm. CNC brusilice koje se koriste za rad ispod mikrona zahtijevaju temperaturno kontroliranu rashladnu tekućinu, protokole zagrijavanja stroja od 30-60 minuta i klimatizirane prostorije za mljevenje koje se održavaju na 20°C ±0,5°C.
Odabir kotača i dorada
Specifikacija abraziva—vrsta zrna, veličina zrna, tvrdoća spoja i struktura—moraju odgovarati materijalu obratka, potrebnoj završnoj obradi i brzini uklanjanja. Loše usklađen kotač na CNC stroju daje iste loše rezultate kao i na NC stroju. Parametri obrade kotača (hod, dubina, omjer preklapanja) programirani u CNC ciklusu jednako su kritični kao i sami parametri brušenja.
Radni držač i poravnanje
Brušenje između središta zahtijeva pravilno brušenje i poravnate mrtve točke. Odstupanje od samo 5 µm u središtu može se izravno prevesti u pogrešku okruglosti u gotovom dijelu. Mirni oslonci za dugačke izratke moraju biti pravilno postavljeni i podešeni, budući da CNC kontrola ne može kompenzirati mehaničku neusklađenost u postavkama radnog držača.
Integracija mjerenja u procesu
Moderne CNC cilindrične brusilice opremljene zračnim ili kontaktnim mjeračima mjere promjer obratka tijekom brušenja. Mjerač šalje podatke u stvarnom vremenu kontroleru, koji automatski prilagođava dovod kako bi kompenzirao istrošenost kotača. Bez te povratne sprege, operateri moraju izvoditi ručna mjerenja i pomake—ponovno uvodeći varijabilnost uzrokovanu ljudskim djelovanjem koju su CNC sustavi osmišljeni kako bi eliminirali.
Kada NC brušenje još ima smisla
Unatoč jasnim prednostima CNC sustava, NC cilindrično brušenje zadržava legitimne primjene u određenim kontekstima:
- Jednostavna, namjenska proizvodnja: Jednokomponentna proizvodnja velikog volumena geometrijski jednostavnog dijela (npr. obične cilindrične igle s tolerancijom IT7) možda neće opravdati višu cijenu i složenost CNC opreme.
- Niskobudžetne trgovine za održavanje: Objekti koji obavljaju povremenu internu popravku istrošenih osovina, gdje su prihvatljive tolerancije od ±0,01–0,02 mm, mogu učinkovito koristiti NC brusilice.
- Regije s ograničenom CNC stručnošću: U nekim proizvodnim okruženjima prednost se daje NC strojevima jer se oslanjaju na mehaničku vještinu, a ne na znanje programiranja—iako je to sve rjeđe razmatranje jer je obuka CNC operatera postala široko dostupna.
Za bilo koju primjenu koja zahtijeva tolerancije veće od IT6, složene geometrije, višestruke varijante dijelova ili dokumentiranu sljedivost procesa, NC brušenje je funkcionalno neadekvatno—nije alternativa koja štedi troškove.
Integracija s modernim proizvodnim ekosustavima
CNC cilindrične brusilice sve više ne funkcioniraju kao samostalni strojevi, već kao umreženi čvorovi u digitalnim proizvodnim okruženjima. Ova mogućnost integracije je odsutna u NC sustavima i predstavlja još jednu dimenziju tehnološkog jaza:
- DNC (Direct Numerical Control) povezivost: Programi se prenose sa središnjeg poslužitelja na upravljač stroja, eliminirajući ručno učitavanje programa i smanjujući rizik od korištenja zastarjelih programa dijelova.
- Izvoz SPC podataka: Mjerenja mjerača u procesu se bilježe i izvoze u softver za statističku kontrolu procesa, omogućujući praćenje Cpk u stvarnom vremenu i rano otkrivanje pomaka procesa - prije nego što se proizvedu dijelovi koji su izvan tolerancije.
- Integracija robota: CNC brusilice sa standardiziranim komunikacijskim sučeljima (OPC-UA, MTConnect) mogu se integrirati u automatizirane ćelije za utovar/istovar, omogućujući operacije mljevenja bez svjetla tijekom rada izvan smjene.
- Prediktivno održavanje: Senzori vibracija i praćenje opterećenja vretena dostavljaju podatke analitičkim platformama koje predviđaju probleme sa ostakljenjem kotača, istrošenošću ležajeva ili rashladnim sustavom prije nego što uzrokuju otpad ili oštećenje stroja.
Potpuno integrirana CNC ćelija za cilindrično brušenje može smanjiti stope otpada za 60–80% u usporedbi s NC procesima o kojima ovisi operater , na temelju dokumentiranih studija slučaja u okruženjima dobavljača automobilske industrije gdje su se Cpk vrijednosti poboljšale s ispod 1,0 na iznad 1,67 nakon prelaska na CNC s aktivnim mjerenjem.
Odabir a CNC cilindrična brusilica : Kontrolni popis praktičnih specifikacija
Prilikom ocjenjivanja CNC cilindričnih brusilica za određenu primjenu, sljedeće parametre specifikacije treba provjeriti u odnosu na proizvodne zahtjeve:
- Dužina brušenja i promjer zakretanja: Osigurajte da kapacitet stroja pokriva maksimalne dimenzije izratka s rezervom.
- Točnost radne glave i zadnjeg vretena: Zahtjev za specifikacije odstupanja; precizne primjene zahtijevaju odstupanje vretena ispod 1 µm.
- Broj CNC osi: Dvije osi (X, Z) pokrivaju većinu cilindričnih radova; dodajte C-os za neokrugle oblike, B-os za okretni dodatak za unutarnje brušenje.
- Konfiguracija glave kotača: Glave s jednim, dva ili više kotača utječu na fleksibilnost; dvostruke glave omogućuju istovremeno OD i ID brušenje.
- Mjerni sustav: Mjerenje zraka u procesu je poželjno za preciznost; mjerenje nakon procesa s automatskom povratnom spregom je minimum za rad bez posade.
- Platforma kontrolera: Provjerite dostupnost ciklusa brušenja specifičnih za primjenu (oscilacija, uranjanje, pomicanje) i kompatibilnost s DNC sustavima postrojenja.
- Filtriranje rashladnog sustava: Fino brušenje za Ra ispod 0,2 µm zahtijeva rashladno sredstvo filtrirano na 10 µm ili finije kako bi se spriječilo grebanje površine od abrazivnih čestica.


