 0086-15068518279 (kineski)/001-5416026691 (engleski)


 U
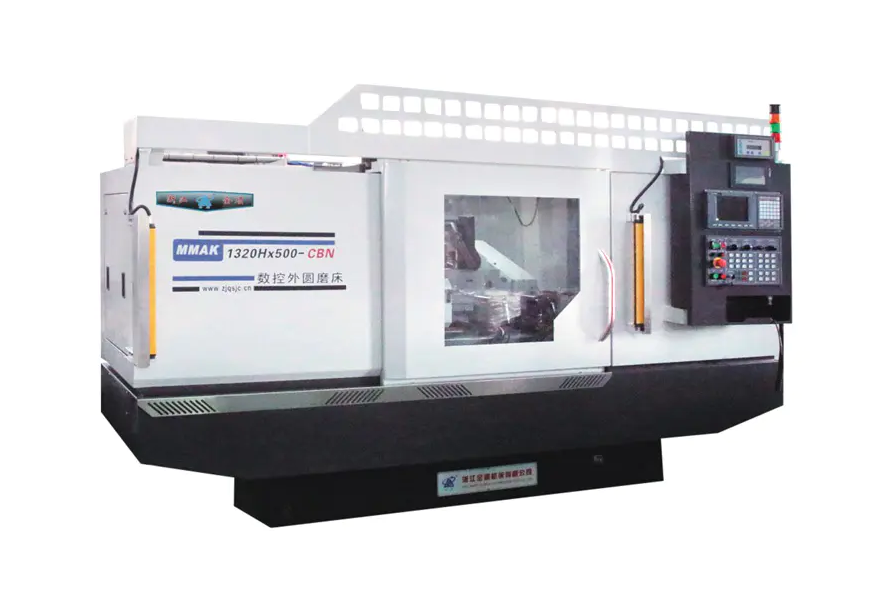
Da biste koristili CNC stroj za cilindrično brušenje, najprije morate stegnuti obradak i postaviti alat. Zatim unesite ili pozovite program obrade (G-kod) u CNC sustav. Postavite brzinu brusne ploče, brzinu dodavanja i sustav hlađenja za uključivanje/isključivanje putem upravljačke ploče. Na kraju pokrenite automatski način rada ciklusa za precizno brušenje. Temeljna operacija je osiguravanje preciznog usklađivanja između osi izratka i putanje kretanja brusne ploče kako bi se postigle tolerancije dimenzija na mikronskoj razini i zahtjevi za hrapavost površine.
Razumijevanje osnovnih komponenti CNC stroja za cilindrično brušenje
Prije upuštanja u radni proces bitno je razumjeti osnovnu strukturu opreme za precizno mljevenje. A CNC stroj za brušenje cilindra uglavnom se sastoji od postolja, glave (pokreće rotaciju obratka), zadnje strane, glave brusne ploče (montaža brusne ploče) i ključnog CNC numeričkog upravljačkog sustava.
CNC sustav: Odgovoran za kontrolu veze između X-osi (posmak brusne ploče) i Z-osi (uzdužno pomicanje stola).
Servo pogon: Osigurava stabilnost točnosti posmaka, izravno utječući na učinak vanjskog cilindričnog brušenja.
Detaljni radni postupci za CNC stroj za cilindrično brušenje
1. Uključivanje i povratak izvorišta
Nakon uključivanja mora se izvršiti operacija "povratka na nulu". To omogućuje CNC brusnom stroju da uspostavi svoj mehanički koordinatni sustav, osiguravajući apsolutnu točnost sljedećih putanja obrade.
2. Stezanje obratka i poravnanje
Odaberite oslonac središnje rupe ili stezanje stezne glave prema obliku izratka. Upotrijebite brojčanik za provjeru radijalnog odstupanja obratka kako biste osigurali glatkoću osi rotacije.
3. Programiranje i unos
Uvezite program obrade putem ručnog unosa podataka (MDI) ili USB flash pogona. Program mora sadržavati:
- Postavke linearne brzine brusne ploče
- Segmentirani parametri dodavanja za grubo brušenje, fino brušenje i brušenje bez iskrenja
- Podaci o kompenzaciji za obradu brusne ploče
4. Postavka alata i postavka koordinata obratka
Odredite referentni položaj brusne ploče i površine izratka pomoću uređaja za namještanje alata ili metode "spark test". Ovaj korak određuje početnu točnost CNC obrade.
5. Automatska obrada i hlađenje
Pokrenite mlaznicu rashladne tekućine (poravnajte je s točkom mljevenja) i kliknite "Cycle Start". Operateri moraju nadzirati proces mljevenja putem praćenja zvuka i iskre.
Osnovni elementi za poboljšanje kvalitete obrade u CNC strojevima za cilindrično brušenje
Jednostavno oslanjanje na programe automatizacije nije dovoljno tijekom rada CNC stroj za brušenje cilindras . Kako bi se postigla submikronska precizna obrada, potrebna je dubinska optimizacija u tri dimenzije: stanje kotača, kontrola toplinske deformacije i referentna točka pozicioniranja.
1. Precizno dotjerivanje i održavanje karakteristika brusne ploče
Mikrostruktura brusne ploče izravno određuje površinsku obradu vanjskog cilindričnog brušenja. Dok CNC sustav može kontrolirati posmak, ne može automatski promijeniti stanje otupljivanja brusne ploče.
Tehnički detalji: Oštrina dijamantne komode mora se održavati. Brzina uzdužnog posmaka tijekom obrade treba se fleksibilno podešavati u skladu sa zahtjevima grube obrade i završnog brušenja—veća brzina posmaka može se koristiti za grubu obradu kako bi se poboljšala učinkovitost rezanja, dok je vrlo mala brzina posmaka potrebna za završnu obradu kako bi se potaknule oštrice mikrobrusenja na površini brusne ploče.
vrijednost: Redovita i znanstvena obrada učinkovito sprječava površinske mrlje (valovite linije) i značajno smanjuje rizik od opeklina brušenjem.
2. Dinamička toplinska stabilnost i upravljanje rashladnom tekućinom
Mljevenje je u biti proces uklanjanja visoke energije koji stvara značajnu toplinu mljevenja. U opremi za precizno mljevenje, toplinska deformacija je "skriveni ubojica" koji dovodi do odstupanja u dimenzijama.
Tehnički detalji: Rashladno sredstvo ne samo da hladi površinu, već i ispire ostatke od brušenja i sprječava začepljenje kotača. Preporučuje se sustav hlađenja s konstantnom temperaturom kako bi se osiguralo da temperatura rashladne tekućine fluktuira u skladu s temperaturom kreveta stroja. Istovremeno, kut mlaznice rashladne tekućine mora biti precizno usmjeren na "klinasto područje" zone mljevenja kako bi se maksimizirala izmjena topline.
vrijednost: Dobro upravljanje toplinskom ravnotežom učinkovito kontrolira radijalno toplinsko širenje obratka, osiguravajući da konzistentnost dimenzija ostaje unutar minimalnih tolerancija tijekom kontinuirane strojne obrade serije dijelova.
3. Fizički datum i integritet središnje rupe
Za CNC stroj za brušenje cilindras korištenjem središnjih oslonaca, središnja rupa obratka je njegova rotacijska geometrijska osnova.
Tehnički detalji: Prije stezanja, središnje rupe na oba kraja obratka moraju se rigorozno pregledati na udubljenja, oksidne naslage ili strugotine. Preporuča se korištenje visokopreciznih, brušenih centara i nanošenje namjenske visokotlačne masti na kontaktne površine. Ako središnja rupa ima geometrijsku pogrešku od 0,01 mm, nakon rotacijskog povećanja, pogreška koja se odražava na zaobljenost obratka može se eksponencijalno povećati.
vrijednost: Osiguravanje čistoće i zaobljenosti referentne pozicije temeljno je za postizanje visoke koaksijalnosti i visoke zaobljenosti strojne obrade, a također je i preduvjet za maksimiziranje ponovljivosti CNC sustava.
Sigurnosne mjere opreza: Prilikom rada s automatiziranom opremom za mljevenje mora se nositi odgovarajuća zaštitna oprema. Strogo je zabranjeno otvaranje sigurnosnih vrata dok se brusna ploča vrti velikom brzinom, a brusnu ploču treba redovito provjeravati na pukotine kako bi se spriječio rizik od eksplozije pri velikoj brzini vrtnje.
Stručno korištenje CNC strojeva za cilindrično brušenje zahtijeva ne samo razumijevanje softverskog programiranja, već i osjetljivost na mehaničko sklapanje i procesne parametre.


