 0086-15068518279 (kineski)/001-5416026691 (engleski)


 U
Izravan odgovor
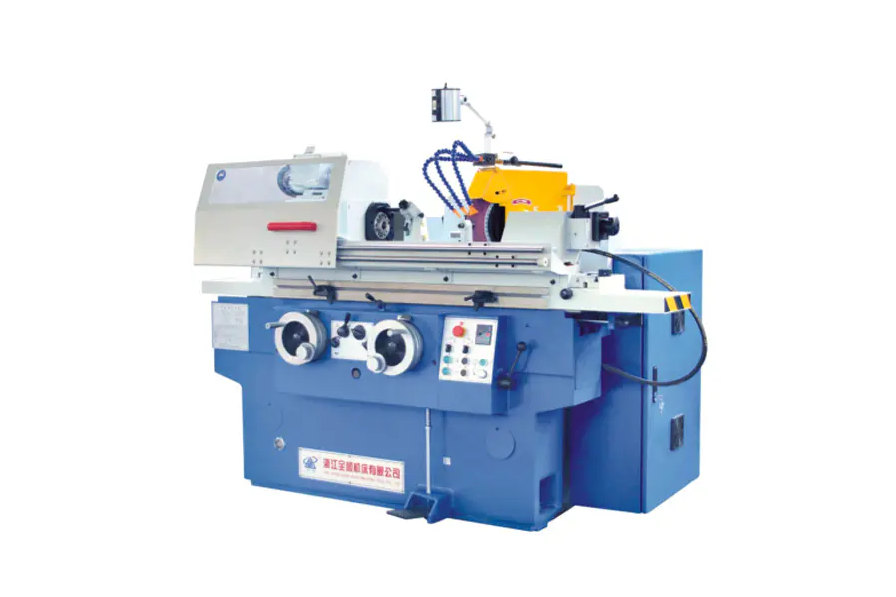
A stroj za mljevenje radi rotiranjem abrazivnog kotača velikom brzinom prema radnom komadu kako bi se uklonio materijal abrazijom, oblikujući površinu prema preciznim dimenzijskim tolerancijama. Abrazivna zrna kotača djeluju kao tisuće mikro reznih rubova, od kojih svaki brije sitne komadiće materijala sa svakim prolazom.
Osnovni mehanizam
Fizika iza uklanjanja materijala
U svom temelju, stroj za brušenje pretvara rotacijsku energiju u abrazivno djelovanje rezanja. Brusni kotač vrti se površinskim brzinama obično između 20 i 45 m/s , pritiskajući obradak kontroliranom silom. Svako abrazivno zrno - obično aluminijev oksid, silicijev karbid ili kubični borov nitrid (CBN) - djeluje kao alat za rezanje s jednom točkom koji radi na mikroskopskoj razini.
Kada zrno dođe u kontakt s radnim komadom, događaju se tri stvari:
- Elastična deformacija — zrno sabija površinu prije početka rezanja
- Plastično oranje — materijal se gura u stranu, stvarajući grebene
- Stvaranje strugotine — škare za zrno odvajaju mikro-čip od osnovnog materijala
Ovaj se proces ponavlja milijune puta u minuti preko cijele površine kotača, proizvodeći karakteristično glatko brušenje po kojem je poznato. Vrijednosti površinske hrapavosti od Ra od 0,1 do 1,6 mikrometara rutinski se postižu — finije od bilo koje operacije tokarenja ili glodanja.
45 m/s
Tipična maksimalna površinska brzina kotača
Ra 0,1 μm
Ostvariva hrapavost površine
0,001 mm
Raspon tolerancije dimenzija
Anatomija
Ključne komponente i što rade
Brusni kotač
Alat za rezanje. Sastoji se od abrazivnih zrna povezanih zajedno (vitrificirane, smolaste ili gumene veze). Vrsta (tvrdoća) i struktura (razmak između zrna) odabiru se na temelju zahtjeva za materijalom i završnom obradom.
Glava kotača/vreteno
Sadrži motor vretena i ležajeve koji okreću kotač. Krutost vretena je kritična — čak i odstupanje od 0,001 mm uzrokuje tragove klepetanja na gotovoj površini.
Radni stol
Drži i pomiče izradak. Kod površinskih brusilica, stol se kreće unazad (naprijed-nazad) ili rotira. Kod cilindričnih brusilica, stol se pomiče duž Z-osi dok se obradak okreće.
Komoda
Alat s dijamantnim vrhom koji povremeno izoštra brusnu ploču odlamanjem otupjelih zrna i vraćanjem geometrije pločice. Bez obrade, učinkovitost brušenja naglo opada i kvaliteta površine se pogoršava.
Sustav rashladnog sredstva
Isporučuje tekućinu za rezanje (ulje topivo u vodi ili sintetičko rashladno sredstvo) pri protoku od 20 do 100 L/min u zonu brušenja. Rashladno sredstvo smanjuje toplinu (temperature u zoni mljevenja mogu lokalno premašiti 1000 stupnjeva C), ispire strugotine i podmazuje rez.
Mehanizam dovoda
Kontrolira koliko duboko kotač zahvata obradak (uvlačenje/dubina rezanja). Mehanizmi preciznog dodavanja rješavaju korake od 0,001 mm, omogućujući uklanjanje mikromaterijala koje razlikuje brušenje od grubljih procesa rezanja.
Vrste strojeva
Glavne vrste i njihova načela rada
Različite geometrije zahtijevaju bitno različite konfiguracije strojeva. Ispod su četiri najčešće vrste koje se koriste u industrijskoj proizvodnji:
| Vrsta stroja | Kretanje obratka | Kretanje kotača | Tipična tolerancija | Uobičajena primjena |
| Površinska brusilica | Klipni ili rotirajući stol | Rotira, dolje po prolazu | / - 0,005 mm | Ravne ploče, kalupi, alati |
| Cilindrična brusilica | Rotira između središta | Rotira, pomiče aksijalno | / - 0,002 mm | Osovine, igle, role |
| Brusilica bez središta | Provodi se regulacijskim kotačićem | Kotačić za regulaciju brusne ploče | /- 0,001 mm | Šipke, cijevi, dijelovi velikog volumena |
| Unutarnja brusilica | Rotira (ili se drži nepomično) | Mali kotač se okreće unutar provrta | / - 0,003 mm | Zupčanici ležajeva, hidraulički cilindri |
Duboko ronjenje
Kako brušenje bez središta postiže iznimnu propusnost
Brušenje bez središta je najproduktivniji oblik cilindričnog brušenja jer potpuno eliminira fiksiranje dijelova. Radni komad leži na oštrici između dva kotača:
- Brusni kotač (veliki, brzi) obavlja stvarno rezanje pri brzinama do 60 m/s
- Regulacijski kotač (manji, nagnut 1 do 6 stupnjeva) kontrolira brzinu rotacije dijela i aksijalnu brzinu napredovanja
Naginjanjem regulacijskog kotača, dio se istovremeno okreće i aksijalno gura kroz stroj — metoda koja se naziva brušenje "kroz uvlačenje". Proizvodna brusilica bez središta može obraditi više od 1.000 malih cilindričnih dijelova na sat bez operatera za utovar/istovar između dijelova.
To čini brušenje bez središta standardnim postupkom za komponente velike količine kao što su osovine automobilskih ventila (tolerancije od /- 0,003 mm na promjeru 6 mm) i ležajni valjci.
Kontrola procesa
Kritični parametri koji upravljaju učinkom mljevenja
Ishodi mljevenja određeni su s četiri međusobno povezane procesne varijable. Pogrešno podešavanje bilo kojeg od njih uzrokuje lošu završnu obradu površine, pogrešku u dimenzijama ili toplinsko oštećenje (opekline).
Brzina kotača (Vs)
Veća brzina kotača znači da svako zrno uklanja tanju strugotinu, smanjujući sile rezanja i poboljšavajući završnu obradu — ali povećava proizvodnju topline. Iz tog razloga CBN ploče rade na 80 do 120 m/s kod brušenja velikom brzinom (HSG).
Brzina obratka (Vw)
Brže kretanje izratka povećava stopu skidanja materijala (MRR), ali povećava opterećenje strugotine. Omjer brzine Vs/Vw obično se kreće od 60:1 do 120:1 u aplikacijama preciznog brušenja.
Dubina rezanja (ae)
Prolazi grube obrade mogu koristiti ae = 0,05 mm; završni prolazi koriste 0,002 do 0,005 mm. Spark-out prolazi (nulto uvlačenje) na kraju ciklusa dopuštaju otklonu stroja da se vrati natrag, poboljšavajući točnost dimenzija.
Specifična stopa uklanjanja materijala (Q'w)
Izraženo u mm3/mm/s, ovo je mjerodavna metrika produktivnosti. Moderne CNC brusilice optimiziraju Q'w u stvarnom vremenu pomoću praćenja snage kako bi ostale blizu praga sagorijevanja bez da ga prelaze.
Zajednički izazov
Toplinska oštećenja: Rizik kojim se svaka operacija brušenja mora suočiti
Mljevenje stvara intenzivnu lokaliziranu toplinu — do 1.500 degC u zoni kontakta zrna i obratka u ekstremnim slučajevima - traje samo mikrosekunde po kontaktu zrna. Ako se toplina ne može dovoljno brzo raspršiti, to uzrokuje:
- Opeklina od brušenja — oksidacija površine, vidljiva kao plava/smeđa promjena boje, što ukazuje na mikrostrukturne promjene
- Zaostalo vlačno naprezanje — što dramatično smanjuje vijek trajanja dijelova od kaljenog čelika
- Površinsko ponovno otvrdnjavanje ili omekšavanje — mijenjanje profila tvrdoće za koji je predviđena toplinska obrada
Sprječavanje toplinskog oštećenja zahtijeva kombinaciju agresivne primjene rashladne tekućine (visokotlačne mlaznice na 50 do 80 bara u nekim zrakoplovnim primjenama), pravilan odabir kotača (otvorena struktura za slobodno rezanje) i konzervativne stope uklanjanja materijala u završnim prolazima.
Barkhausenova analiza buke i difrakcija X-zraka koriste se u industrijama kritičnim za kvalitetu (ležajevi, zrakoplovstvo) za nedestruktivnu provjeru jesu li brušene površine bez zaostalog vlačnog naprezanja nakon strojne obrade.
Vodič za odabir
Odabir pravog abraziva za materijal
Odabir kotača najveća je pojedinačna poluga za produktivnost i kvalitetu površine. Pogrešan abraziv ne samo da ima loš učinak — može izgorjeti ili napuknuti obradak.
| Abrazivna vrsta | Najbolje za | Izbjegavajte uključeno | Relativni trošak |
| Aluminijev oksid (Al2O3) | Čelik, brzorezni čelik, željezni metali | Karbid, keramika | Niska |
| silicijev karbid (SiC) | Lijevano željezo, obojeno željezo, keramika, kamen | Kaljeni čelik (kemijski reagira) | Niska-Medium |
| Kubični bor nitrid (CBN) | Kaljeni čelik (iznad 45 HRC), superlegure | Meki čelik, aluminij | visoko |
| Dijamant | Karbid, keramika, glass, composites | Čelik (difuzija ugljika uzrokuje brzo trošenje) | Vrlo visoko |
Moderna tehnologija
Kako je CNC upravljanje transformiralo preciznost brušenja
Moderni CNC strojevi za brušenje integriraju zatvorenu povratnu spregu s kojom se konvencionalni strojevi ne mogu mjeriti. Ključne tehnologije uključuju:
- Mjerenje u procesu — zračne ili kontaktne sonde mjere promjer obratka dok je brušenje aktivno, automatski prilagođavajući uvlačenje kako bi se postigle ciljne dimenzije unutar 0,001 mm
- Senzori akustične emisije — otkrivanje visokofrekventnog signala kada kotač prvi put dođe u kontakt s radnim komadom ili uređivačem, eliminirajući vrijeme brušenja zrakom i otkrivajući lom ploče
- Adaptivna kontrola brzine napredovanja — nadzor snage vretena šalje podatke natrag u CNC kako bi se održala konstantna brzina skidanja materijala kako se kotač troši
- Automatsko balansiranje kotača — dinamički balanseri unutar prirubnice kotača ispravljaju neravnotežu u stvarnom vremenu, smanjujući vibracije ispod 1 g pri radnoj brzini
Moderna CNC cilindrična brusilica može dovršiti ciklus brušenja osovine za manje od 90 sekundi s Cpk vrijednostima iznad 1,67 — procesna sposobnost kojoj se ručno brušenje u šaržnom načinu rada ne može približiti.
Praktične upute
Što operateri moraju provjeriti prije svakog rada brušenja
Čak i najbolji stroj proizvodi otpad ako se preskoče provjere prije rada. Sljedeći kontrolni popis pokriva stavke s najvećim utjecajem:
- Izvedite a prstenasti test na brusnoj ploči - jasan metalni ton ukazuje na odsustvo pukotina; tup udarac znači da se kotač mora odbaciti
- Provjerite kotač RPM ocjena premašuje maksimalnu brzinu vretena za sigurnosnu marginu od najmanje 25%
- Provjerite rashladnu tekućinu koncentracija i brzina protoka prije pokretanja — oslabljena rashladna tekućina uzrokuje opekline čak i pri konzervativnim parametrima
- Obuci kotač na početku svakog novog zadatka ili nakon više od 30 minuta mirovanja kako bi se vratila oštrina rezanja
- Potvrdite obradak krutost učvršćenja — obradak koji vibrira uzrokuje tragove klepetanja na frekvencijama od 500 do 2000 Hz, uništavajući završnu obradu površine
- pregledati štitnik od iskrenja i štitnik kotača — iskre od brušenja mogu putovati 3 do 5 metara, a fragmenti kotača pri radnoj brzini su smrtonosni projektili


