 0086-15068518279 (kineski)/001-5416026691 (engleski)


 U
Što je a CNC stroj za cilindrično brušenje
CNC cilindrična brusilica je alat za rezanje metala koji skida tanki sloj materijala s vanjske ili unutarnje površine okruglog obratka pomoću rotirajućeg abrazivnog kotača, dok se sam dio okreće između središta ili u steznoj glavi. Slova CNC označavaju računalnu numeričku kontrolu, što znači da se glava kotača, radni stol i ulazna os pomiču pod programskim uputama, a ne ručnim kotačićima. Rezultat je osovina, valjak, klin ili vreteno s tolerancijom promjera koja može doseći jednoznamenkastu mikronsku razinu i završna obrada površine daleko glatkija nego što tokarenje ili glodanje mogu proizvesti sami.
U praktičnom smislu, ovaj stroj je završna stanica koja dolazi nakon tokarenja ili kaljenja. Osovina se najprije grubo obrađuje na tokarilici, zatim se toplinski obrađuje kako bi se povećala njezina tvrdoća i na kraju se šalje na CNC stroj za brušenje cilindra kako bi se promjer i zaobljenost vratili unutar uskih brojeva koje crtež zahtijeva. Automobilski rukavci koljenastog vratila, šipke hidrauličkih cilindara, vretena alatnih strojeva i sjedišta ležajeva rade brušenje gotovo svaki put jer samo okretanje ne može zadržati zaobljenost ili površinsku obradu koja je potrebna ovim dijelovima nakon što se očvrsnu.
Kako proces mljevenja funkcionira unutar stroja
Četiri pokreta se pokreću u isto vrijeme kada ciklus započne, a njihovo razumijevanje objašnjava zašto stroj može držati tako fine tolerancije.
1
Rotacija kotača - vreteno brusnog kotača okreće se fiksnom perifernom brzinom, obično između 35 i 45 metara u sekundi na strojevima koji su opisani kasnije u ovom članku, tako da abrazivna zrnca režu konstantnom brzinom bez obzira na promjer obratka.
2
Rotacija obratka - dio se polako okreće između središta ili u steznoj glavi, obično nekoliko desetaka do nekoliko stotina okretaja u minuti, tako da svaka točka na površini više puta prolazi pokraj kotača.
3
Pomicanje stola - radni stol klizi dijelom naprijed-natrag duž površine kotača za duge osovine ili ostaje fiksiran za uranjajuće brušenje kratkog ruba ili utora u jednom prolazu.
4
Kontrola dovoda - servo pogonjeni kuglični vijak gura glavu kotača prema dijelu u koracima od samo 0,001 mm, što je ono što CNC stroju omogućuje da drži promjere koje ručna brusilica ne može pouzdano ponoviti.
Završni prolaz obično slijedi nakon grubog prolaza pri većoj brzini uvlačenja, zatim faze iskre u kojoj kotač radi nekoliko prolaza bez dodatnog uvlačenja kako bi se opruga stroja smirila i kako bi se uklonio sav preostali materijal. Taj se redoslijed jednom upisuje u CNC program i ponavlja na svakom dijelu, zbog čega serije brušenja identičnih osovina ostaju daleko dosljednije od dijelova koji se obrađuju ručno.
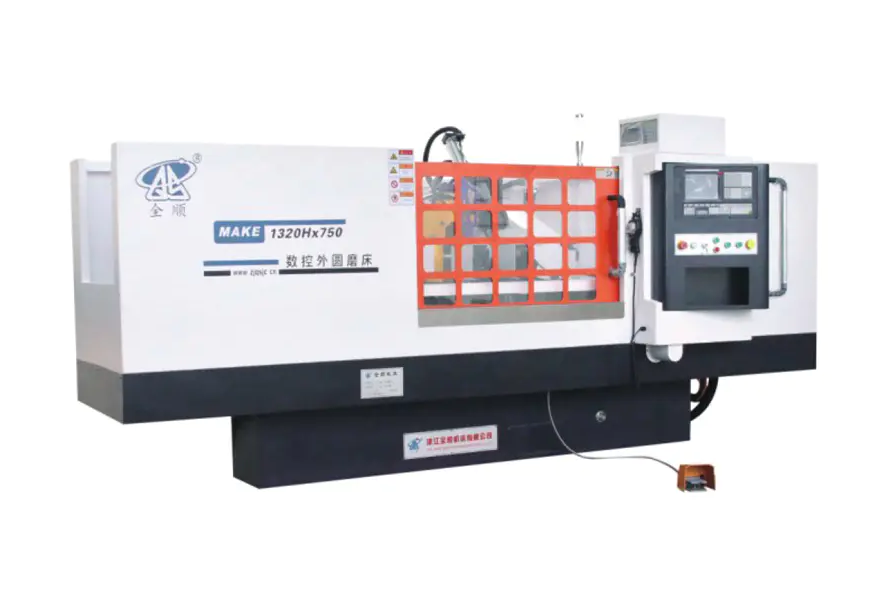
Glavne strukturne komponente i zašto su važne
Pet podsustava odlučuje o tome koliko će stroj za mljevenje biti točan i izdržljiv tijekom godina proizvodnje. Kupac koji uspoređuje strojeve trebao bi promatrati svaki zasebno umjesto da ocjenjuje stroj samo prema njegovoj cijeni.
Odljevak kreveta i baze
Postolje je jednodijelna struktura od lijevanog željeza koja je ostarjela i oslobođena je opterećenja prije završne strojne obrade, tako da se ne savija jer apsorbira sile rezanja i promjene temperature u radionici tijekom godina korištenja. Teži, dobro rebrasti odljevak bolje prigušuje vibracije, a vibracije su najveći pojedinačni neprijatelj fine završne obrade.
Vreteno glave kotača
Vreteno nosi brusnu ploču i može koristiti ili kotrljajuće ležajeve ili hidrodinamičke i hidrostatičke ležajeve s uljnim slojem. Vretena s uljnim filmom rade hladnije pri dugotrajnom teškom rezanju i dulje održavaju točnost rotacije, zbog čega modeli veće preciznosti u usporednoj tablici u nastavku navode povećanu brzinu kotača od 45 metara u sekundi na opciji vretena s dinamičkim i statičkim pritiskom.
Linearne vodilice i kuglasti vijci
Precizne linearne vodilice uparene s unaprijed napunjenim kugličnim vijcima koje pokreću servo motori apsolutne vrijednosti uklanjaju zazor koji je mučio starije dizajne kliznih staza, dajući minimalni programabilni korak uvlačenja od oko 0,001 mm na strojevima navedenim u ovom članku.
Headstock i Tailstock
Središnja visina izravno ograničava najveći promjer u kojem se osovina može okretati bez udarca u krevet, zbog čega proizvođači navode središnju visinu kao temeljnu specifikaciju, a ne naknadnu misao. Pilo stražnjeg dijela primjenjuje stabilan središnji pritisak tako da dugačka vitka osovina ne klepeta i ne savija se pod silom brušenja.
CNC upravljački i razgovorni softver
Konverzacijsko sučelje za mljevenje omogućuje operateru da unese ciljni promjer, duljinu i količinu uklanjanja zaliha na prazan zaslon umjesto da ručno piše G kod, što skraćuje vrijeme postavljanja za trgovine koje rade s mnogo različitih malih serija umjesto jednog ponavljajućeg dijela mjesecima.
Usporedba specifikacija serije MK i MAK
Tablica u nastavku prikazuje sedam uobičajenih konfiguracija iz radne linije proizvoda serije MK i MAK tako da se brojke mogu uspoređivati jedna pored druge, a ne čitati jednu po jednu podatkovnu tablicu. Sve brojke predstavljaju tehničke parametre koje navodi proizvođač za svaki model.
| Model | Promjer za brušenje | Maksimalna duljina za tlo | Središnja visina | Veličina kotača O.D. x Š x I.D. | Ukupna snaga motora |
|---|---|---|---|---|---|
| MK1350B | Maksimalno 500 mm | 1500 / 2000 / 3000 / 4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 do Phi320 mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305 mm | 21,475 do 33,075 kW |
| MKE1332B | Phi8 do Phi320 mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305 mm | 21,475 do 33,075 kW |
| MAK1320H | Phi8 do Phi200 mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203 mm | 10,825 kW |
| MAKE1320H | Phi8 do Phi200 mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203 mm | 10,825 kW |
| MK1320H | Phi8 do Phi200 mm | 500 / 800 mm | 135 mm | Phi400x50xPhi203 mm | 10,825 kW |
| MKE1320H | Phi8 do Phi200 mm | 500 / 800 mm | 135 mm | Phi400x50xPhi203 mm | 10,825 kW |
Periferna brzina kotača sjedi na 38 metara u sekundi u cijelom rasponu , koja se penje na 45 metara u sekundi kada se postavi vreteno za dinamički i statički pritisak, a maksimalna težina izratka kreće se od 50 kg na kompaktnoj seriji H do 1000 kg na MK1350B. Čitanje ove tablice uz nacrt dijela koji je pred vama najbrži je način za odabir modela, budući da raspon promjera i duljina između središta isključuju većinu opcija prije nego što snaga ili vrsta vretena ikada dođu do odluke.
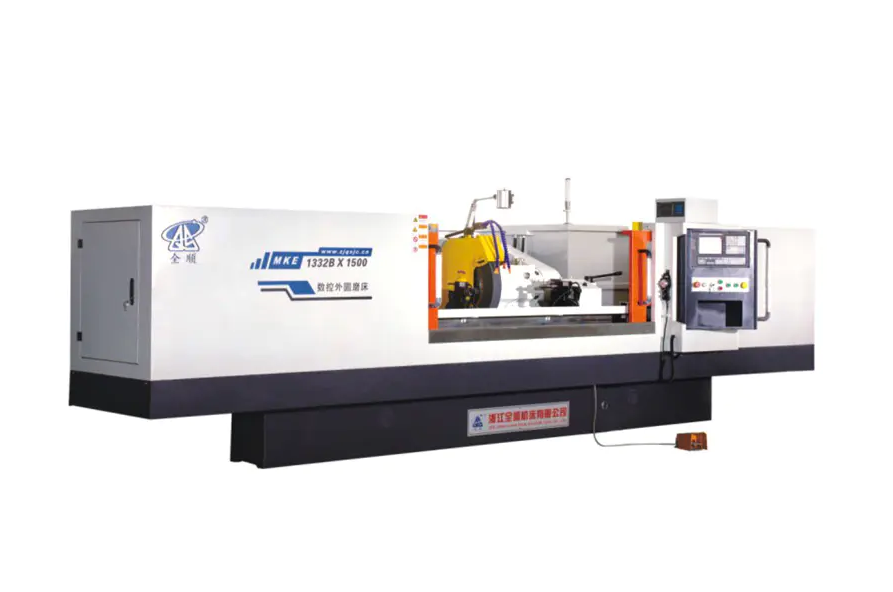
Usklađivanje modela s veličinom izratka i volumenom serije
Tri pitanja sužavaju liniju od sedam modela na jedan ili dva realna izbora prije nego što se uopće zatraži ponuda.
- Koji je najveći promjer i najveća duljina u obitelji dijelova. Radionica koja brusi male klinove i kratke osovine ispod 200 mm promjera i 800 mm duljine udobno pristaje na MK1320H, MKE1320H, MAK1320H ili MAKE1320H, dok su osovine do 320 mm promjera i 3000 mm dugačke zahtijevaju MK1332B ili MKE1332B, i sve što se približava promjeru 500 mm i dužine 4000 mm treba MK1350B.
- Koliko je težak najteži pojedinačni dio. Središnja visina i kapacitet nosivosti prate težinu izratka, tako da se prazan koljenasto vratilo od 900 kg ne može utovariti na stroj koji ima 150 kg, čak i ako bi promjer tehnički odgovarao.
- Je li uklanjanje zaliha lagano i ponavljajuće, ili teško i nedosljedno. Kovani ili lijevani sirovi materijali s neravnim materijalom imaju koristi od dodatne snage motora i većeg promjera kotača MK1332B i MK1350B, dok prethodno tokareni materijal s malim, ravnomjernim dodatkom za brušenje radi učinkovito na strojevima H serije manje snage.
Jednostavno pravilo koje mnogi planeri koriste jest dimenzionirati stroj prema najvećem dijelu koji se očekuje u sljedećih tri do pet godina, a ne samo prema dijelu koji je danas ispred njih, budući da je stroj za mljevenje imovina s dugim vijekom trajanja, a nadogradnja središnje visine ili duljine postolja kasnije rijetko je praktična.
Industrije i dijelovi koji se oslanjaju na ovu opremu
Cilindrično brušenje pojavljuje se gdje god se okrugli dio mora spojiti s drugim okruglim dijelom uz usku toleranciju, tako da se popis primjena proteže daleko izvan jedne pojedinačne industrije.
| Industrija | Uzemljenje tipičnih dijelova | Tipični cilj tolerancije |
|---|---|---|
| Dijelovi za automobile i motore | Rubovi koljenastog i bregastog vratila, vratila mjenjača, osovinice klipa | 0,005 mm do 0,01 mm |
| Hidrauličke i pneumatske komponente | Šipke cilindara, klipovi, kalemovi ventila | 0,005 mm do 0,02 mm |
| Proizvodnja ležajeva | Unutarnji i vanjski prstenovi ležajeva, valjkasti klinovi | 0,002 mm do 0,008 mm |
| Izgradnja alatnih strojeva | Vretena, precizni vodeći vijci, vodeće osovine | 0,003 mm do 0,01 mm |
| Tekstilni i tiskarski strojevi | Valjci, pogonske osovine, tiskarski cilindri | 0,01 mm do 0,02 mm |
Rad s dugim valjcima i cilindrima, kao što su tiskarski valjci ili tekstilne pogonske osovine, upravo je kategorija koja gura trgovine prema duljim opcijama kreveta u rasponu MK1332B i MK1350B, budući da je duljina ležaja između središta, a ne promjer obično ograničavajuća specifikacija za te dijelove.
Odabir brusne ploče i parametri rezanja
Izbor diska utječe na završnu obradu površine i vrijeme ciklusa jednako kao i sam stroj, tako da je uparivanje pravog abraziva s pravom brzinom uvlačenja jednako važno kao i odabir pravog modela.
Vrsta abraziva prema materijalu
- Kotači od aluminijskog oksida odgovaraju osovinama od ugljičnog čelika i legiranog čelika, pokrivajući veliku većinu brušenja u automobilima i općem inženjerstvu.
- Kotači od kubičnog bor nitrida odgovaraju kaljenom čeliku iznad 55 HRC i zadržavaju svoj oblik mnogo dulje od konvencionalnog abraziva pri ponovljenim proizvodnim ciklusima.
- Kotači od silicij-karbida odgovaraju lijevanom željezu, bronci i drugim neželjeznim ili krhkim materijalima na kojima bi se aluminijev oksid brzo zastaklio.
Tipični parametri rezanja
Prolaz grubog brušenja obično uklanja 0,02 mm do 0,05 mm radijalnog materijala po prolazu pri brzini stola koja odgovara širini kotača, nakon čega slijedi završni prolaz od 0,005 mm do 0,01 mm po prolazu i faza iskre od dva do četiri prolaza bez dodatnog dodavanja. Protok rashladne tekućine, obično tekućine za mljevenje topljive u vodi, mora neprekidno dopirati do kontaktne zone kotača i dijela, budući da je nakupljanje topline u ovom malom kontaktnom području ono što uzrokuje opekotine od brušenja i zaostalo naprezanje u gotovom dijelu.
Svakodnevna njega i preventivno održavanje
Dosljedne svakodnevne navike održavaju brusilicu da zadrži svoju nazivnu točnost mnogo godina, umjesto da izađe iz granica tolerancije u roku od nekoliko mjeseci.
| Interval | zadatak |
|---|---|
| Svaka smjena | Provjerite razinu i protok rashladne tekućine, obrišite vodilice, provjerite ima li na kotaču krhotina ili stakla |
| Tjedni | Dotjerajte brusnu ploču, očistite filtar rashladne tekućine ili magnetski separator, provjerite razinu ulja za podmazivanje |
| Mjesečno | Provjerite radnu temperaturu vretena, pregledajte kuglični vijak i linearnu vodilicu za zračnost, provjerite središnje poravnanje |
| Tromjesečno | Čišćenje potpunog spremnika rashladne tekućine, provjerite tlak pinole stražnjeg kraka, pokrenite provjeru geometrijske točnosti ispitnom šipkom |
Stanje rashladne tekućine zaslužuje posebnu pozornost, budući da je prljava ili istrošena rashladna tekućina najčešći temeljni uzrok i loše završne obrade površine i preranog trošenja kotača, a ipak je to i najjeftinija pojedinačna stavka na ovom popisu koju treba popraviti.
Uobičajeni nedostaci brušenja i praktični popravci
| Simptom | Vjerojatni uzrok | Predloženi popravak |
|---|---|---|
| Plava ili smeđa promjena boje na površini | Mljevenje spali od viška topline | Smanjite brzinu dodavanja, povećajte protok rashladne tekućine, dotjerajte kotač |
| Valoviti tragovi brbljanja po dužini | Neuravnoteženost vretena ili labava potpora konja | Ponovno uravnotežite kotač, provjerite središnji tlak, pregledajte istrošenost ležaja |
| Konusni promjer duž duljine dijela | Pogrešno poravnata središta ili istrošena pinola konja | Ponovno provjerite središnje poravnanje ispitnim indikatorom, servisirajte konjicu |
| Površinski izgled grub ili dosadan | Glazirano ili opterećeno lice kotača | Dotjerajte kotač češće, potvrdite da stupanj abraziva odgovara materijalu |
Procjena troškova, rezultata i razdoblja povrata
Kupoprodajna cijena je samo jedan dio slike troška vlasništva. Realna procjena vaga najmanje četiri faktora zajedno.
- Vrijeme ciklusa po dijelu , što ovisi o brzini kotača, veličini koraka dodavanja i koliko je procesa automatizirano u odnosu na ručno učitano.
- Potrošnja energije , gdje ukupna snaga motora u specifikacijskoj tablici daje početnu točku za procjenu troškova električne energije po smjeni.
- Potrošni materijal za kotače i rashladnu tekućinu , koja skala s promjerom kotača i koliko agresivno grubi prolazi uklanjaju zalihu.
- Stopa otpada i prerade , koji ponovljivi CNC sustav dodavanja ima tendenciju snižavanja u usporedbi s ručnim brušenjem, izravno poboljšavajući učinkovitu propusnost.
Trgovine koje izvode usku mješavinu dijelova pri velikom volumenu obično najbrže nadoknade trošak stroja kroz povećanje vremena ciklusa, dok trgovine koje rade s mnogo različitih malih serija povrate troškove uglavnom kroz smanjeno vrijeme postavljanja iz konverzacijskog programiranja i manje otpisanih dijelova tijekom postavljanja prvog artikla.
Često postavljana pitanja
Koju toleranciju može postići CNC stroj za cilindrično brušenje.
Većina industrijskih CNC cilindričnih brusilica drži tolerancije promjera između 0,005 mm i 0,02 mm u normalnoj proizvodnji, a strojevi opremljeni dinamičkim i statičkim tlačnim vretenima u kombinaciji s mjerenjem u procesu mogu postići jednoznamenkastu mikronsku ponovljivost na kritičnom ležaju ili radu vretena.
Koja je razlika između naziva modela MK i MAK?
Unutar ove obitelji proizvoda, prefiks MK označava standardnu konfiguraciju CNC cilindričnog brušenja dok prefiks MAK označava kompaktnu konfiguraciju napravljenu za kraće osovine manjeg promjera, a dodano E u kodu modela kao što je MKE ili MAKE obično označava poboljšanu kontrolu ili opciju pogona na tom istom osnovnom stroju.
Koliko često treba čistiti brusnu ploču.
Učestalost obrade ovisi o tvrdoći materijala i stopi skidanja materijala, ali praktična početna točka za većinu radova na čeliku je obrada prije svakog završnog prolaza na kritičnim promjerima i najmanje jednom u smjeni za opće proizvodne cikluse, prilagođavanje ranije ako se završna obrada površine ili zvuk ciklusa osjetno promijeni.
Može li jedan stroj brusiti i kratke i duge osovine.
Da, pod uvjetom da duljina između centara spada u ocjenu kreveta stroja, zbog čega se modeli kao što je MK1332B nude u pet različitih duljina kreveta od 500 mm do 3000 mm na istom osnovnom stroju, dopuštajući trgovini da uskladi duljinu kreveta sa svojim tipičnim rasponom dijelova bez plaćanja neiskorištenog putovanja.
Koja ograničenja težine izratka vrijede za manje modele.
Kompaktna serija 1320H obuhvaćena usporednom tablicom ocijenjena je za maksimalnu težinu obratka od 50 kg, dok MK1332B i MKE1332B srednjeg ranga idu do 150 kg, a veća MK1350B je ocijenjena za dijelove do 1000 kg, tako da usklađivanje težine dijela s točnim modelom štiti i središnju točnost i vijek trajanja ležaja.
Znači li veća periferna brzina kotača uvijek kraće vrijeme ciklusa.
Ne izravno. Veća periferna brzina kao što je opcija od 45 metara u sekundi dostupna s dinamičkim i statičkim tlačnim vretenom uglavnom poboljšava konzistentnost završne obrade površine i vijek trajanja kotača pri danoj stopi uklanjanja materijala, dok stvarno vrijeme ciklusa također ovisi o koraku dodavanja, brzini pomicanja stola i koliko materijala uklanja grubi prolaz.


